Изготовление и обработка стальных конструкций: от проектных решений до монтажа
В современном промышленном строительстве изготовление и обработка стальных конструкций являются критически важным этапом, определяющим не только сроки реализации проекта, но и его долгосрочную надежность. Рынок 2026 года диктует жесткие требования к точности геометрических параметров, качеству сварных соединений и скорости поставок. Для инженеров-проектировщиков и руководителей закупок ключевым вызовом становится поиск баланса между стоимостью металлоемкости и технологичностью сборки на площадке.
Процесс создания несущего каркаса здания или сооружения — это не просто резка и сварка металла. Это сложный инженерный цикл, включающий 3D-моделирование, выбор марок стали в соответствии с климатическими условиями, антикоррозионную защиту и логистику крупногабаритных элементов. Ошибки на этапе изготовления, такие как неверные допуски или дефекты сварных швов, приводят к значительному удорожанию монтажных работ и снижению несущей способности объекта.
Компания ООО «Синьцзян Чжунвэй Стальные конструкции», обладающая производственной мощностью до 30 000 тонн в год, демонстрирует подход, при котором технологическая подготовка производства интегрирована с проектными решениями. Такой метод позволяет минимизировать отходы металла и обеспечить высокую точность сопряжения элементов еще на заводе, что особенно важно для сложных пространственных систем и большепролетных покрытий.
Ключевые этапы технологического процесса производства
Качество конечного продукта закладывается на каждом этапе производственного цикла. Современные требования стандартов, включая ГОСТ и международные нормы, предполагают строгий контроль на всех стадиях.
1. Входной контроль материалов и подготовка сырья
Первый этап начинается с проверки сертификатов качества на сталь. Используются преимущественно низколегированные стали повышенной прочности (например, аналоги Q345B, Q355C), которые обеспечивают необходимую вязкость при отрицательных температурах. Важным аспектом является ультразвуковой контроль листового проката для выявления внутренних расслоений, особенно для толстолистовых балок, применяемых в энергомашиностроении.
2. Плазменная и лазерная резка
Точность раскроя достигается за счет использования станков с ЧПУ. Для элементов сложной геометрии применяется лазерная резка, обеспечивающая чистоту кромок без необходимости последующей механической обработки. Для толщин свыше 20 мм эффективна плазменная резка с высоким качеством края. Важно отметить, что термическое влияние зоны реза должно контролироваться, чтобы избежать изменения структуры металла в местах будущих сварных соединений.
3. Сборка и автоматическая сварка
Сборка узлов осуществляется в специализированных стапелях, исключающих деформации от собственного веса. Основной объем сварочных работ выполняется автоматическими порталами под слоем флюса, что гарантирует стабильное качество шва и высокую производительность. Ручная дуговая сварка применяется только для монтажных стыков и сложных узлов, где работа автомата невозможна. Все сварщики должны иметь соответствующую аттестацию, а каждый шов подвергается визуально-измерительному контролю (ВИК) и, при необходимости, неразрушающему контролю (УЗК, рентген).
4. Механическая обработка и сверление отверстий
Для соединений на высокопрочных болтах требуется прецизионная точность отверстий. Использование координатно-сверлильных станков позволяет достичь допусков, необходимых для быстрой сборки на объекте без применения подгонок и нагрева, которые снижают усталостную прочность конструкции.
5. Антикоррозионная защита и окраска
Подготовка поверхности включает дробеструйную очистку до степени Sa 2.5. Нанесение грунтов происходит в камере с контролируемой влажностью и температурой. Для объектов, эксплуатируемых в агрессивных средах (химическая промышленность, приморские зоны), применяются многослойные системы покрытия с увеличенной толщиной сухого слоя.
Факторы, формирующие стоимость стальных конструкций
Запрос «изготовление и обработка стальных конструкций цены» часто приводит к разбросу предложений на рынке. Понимание структуры ценообразования помогает закупщикам избегать скрытых расходов. Стоимость формируется из нескольких составляющих:
- Стоимость сырья: Биржевые цены на сталь fluctuate, поэтому фиксация цены в договоре должна учитывать сроки поставки металла.
- Коэффициент сложности: Простые колонны и балки имеют меньшую трудоемкость, чем узлы пространственных ферм или криволинейные элементы. Наличие большого количества мелких деталей и сварных швов увеличивает человеко-часы.
- Требования к контролю качества: Проекты, требующие 100% ультразвукового контроля швов или испытаний на ударную вязкость при -60°C, требуют более дорогого оборудования и квалифицированного персонала.
- Логистика: Габариты отправляемых элементов влияют на выбор транспорта. Оптимизация транспортной схемы (например, использование контейнерных перевозок для мелких элементов) может существенно снизить итоговую стоимость.
Инженерный опыт подсказывает, что попытка сэкономить на этапе проектирования, уменьшая сечения элементов до предела, часто приводит к усложнению узлов и росту стоимости изготовления. Оптимальное решение находится на пересечении рационального расхода металла и технологичности производства.
Сравнительный анализ технологий изготовления
Выбор метода изготовления зависит от типа конструкции и условий эксплуатации. Ниже приведено сравнение основных подходов.
| Параметр |
Сварные балочные конструкции |
Пространственные решетчатые конструкции |
Сборные модульные системы |
| Область применения |
Промышленные здания, склады, эстакады |
Стадионы, аэропорты, торговые центры |
Быстровозводимые здания, вахтовые поселки |
| Трудоемкость |
Средняя. Преобладает автоматическая сварка длинных швов. |
Высокая. Множество узлов, требующих ручной или роботизированной сварки. |
Низкая на площадке. Высокая на заводе (полная заводская готовность). |
| Точность изготовления |
Высокая. Легко контролировать геометрию профиля. |
Критически высокая. Требует сложных сборочных стапелей. |
Максимальная. Контролируются все интерфейсы коммуникаций. |
| Скорость монтажа |
Средняя. Требуется подъем тяжелых элементов. |
Высокая. Крупные блоки монтируются быстро. |
Очень высокая. Монтаж сводится к стыковке модулей. |
| Влияние на цену |
Наиболее экономичный вариант для типовых пролетов. |
Высокая стоимость из-за сложности узлов и расхода металла. |
Высокая начальная стоимость, но низкие затраты на монтаж. |
Реализованные проекты и производственный потенциал
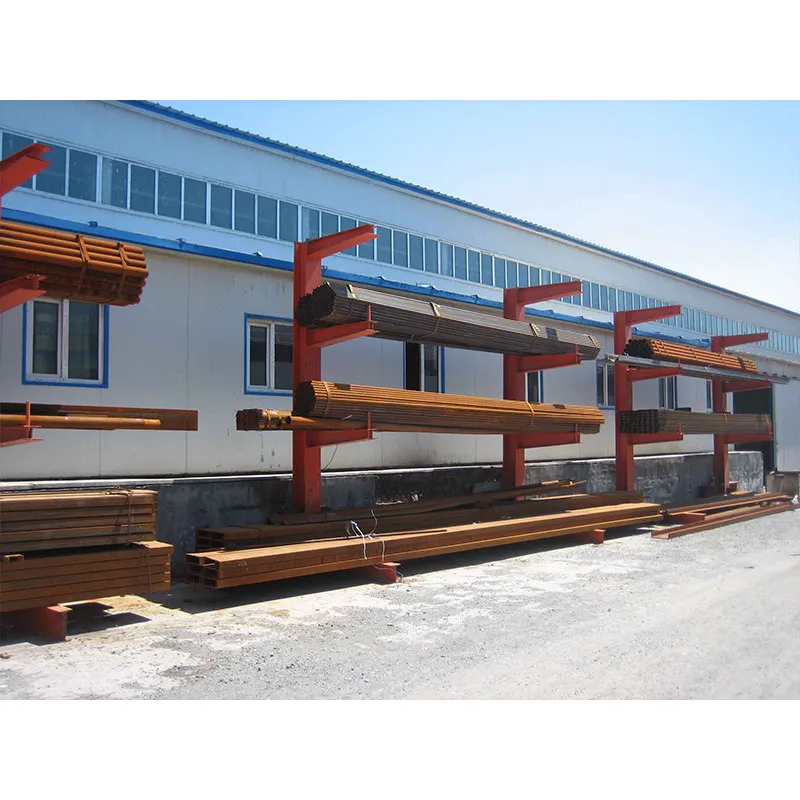
ООО «Синьцзян Чжунвэй Стальные конструкции» реализует полный цикл работ, что подтверждается опытом выполнения сложных инфраструктурных задач. Производственная база площадью более 75 000 кв. м в районе Мидун (Урумчи) оснащена линиями для обработки листового металла толщиной до 100 мм.
Среди знаковых проектов компании можно выделить:
- Угольный навес для энергокомпании «Тяньшань»: Крупнейшее в регионе сооружение, требующее особых решений по ветровой устойчивости и коррозионной стойкости в условиях пыльной среды.
- Электростанция «Луньтай»: Изготовление стального каркаса оборудования, включая уникальную толстолистовую балку толщиной 85 мм. Такие элементы требуют предварительного подогрева перед сваркой и контролируемого охлаждения для предотвращения трещинообразования.
- Бассейн в Душанбе: Первая в городе комбинированная конструкция из фермы и пространственной решетки. Проект потребовал высокоточного моделирования узлов для обеспечения герметичности кровельной системы и эстетики интерьера.
Наличие лицензии II уровня на выполнение специализированных строительных работ в Китае и Казахстане позволяет компании брать на себя ответственность не только за изготовление, но и за монтаж, что исключает споры между производителем и монтажной организацией regarding дефектов.
Технические параметры и стандарты качества
При заказе стальных конструкций необходимо четко определять технические требования. Ниже приведены типовые параметры, которые регулируются в процессе производства.
| Параметр |
Значение / Требование |
Примечание |
| Марка стали |
Q235B, Q345B, Q355C, Q420 |
Выбор зависит от расчетных нагрузок и температуры эксплуатации. |
| Класс точности |
По ГОСТ 23118 или ISO 13920
Допуски на длину ±3 мм, на высоту сечения ±2 мм.
Для ответственных конструкций допуски ужесточаются.
| Категория сварных швов |
I, II, III категория
Категория определяется проектом. Швы I категории подлежат 100% УЗК.
| Антикоррозионная защита |
Цинкование или окраска
Толщина сухого слоя от 120 мкм до 300 мкм в зависимости от агрессивности среды.
| Тип соединения |
Сварное, болтовое (HV, HR)
Высокопрочные болты требуют контроля момента затяжки.
Применение в различных отраслях промышленности
Стальные конструкции универсальны, но каждая отрасль накладывает свои ограничения.
Энергетика и нефтегазовый сектор
Здесь критична надежность при динамических нагрузках и вибрациях. Каркасы оборудования электростанций, такие как те, что производит ООО «Синьцзян Чжунвэй Стальные конструкции», должны выдерживать вес тяжелых турбин и трубопроводов. Особое внимание уделяется сейсмостойкости: в регионах с высокой сейсмической активностью применяются специальные демпфирующие узлы и усиленные соединения.
Гражданское строительство и спорт
Большепролетные покрытия стадионов и аэропортов требуют легкости и архитектурной выразительности. Пространственные фермы и сетчатые оболочки позволяют перекрыть пролеты свыше 100 метров без промежуточных опор. В таких конструкциях важна не только прочность, но и эстетика сварных швов, которые часто остаются видимыми.
Логистика и складская инфраструктура
Для складских комплексов приоритетом является скорость возведения и стоимость. Здесь эффективно применение типовых рамных конструкций и модульных систем. Интегрированные фотоэлектрические строительные системы (BIPV), предлагаемые компанией, позволяют превратить кровлю склада в источник энергии, что повышает инвестиционную привлекательность объекта.
Как выбрать надежного подрядчика: рекомендации для закупщиков
Рынок перенасыщен предложениями, но не все производители обладают необходимыми компетенциями для сложных проектов. При выборе партнера следует обращать внимание на следующие аспекты:
- Наличие собственного производства полного цикла. Компании, передающие часть заказов на субподряд, теряют контроль над сроками и качеством. Завод ООО «Синьцзян Чжунвэй Стальные конструкции» выполняет все операции internally, от резки до упаковки.
- Инженерная поддержка. Способность производителя предложить оптимизацию проекта (Value Engineering) может снизить металлоемкость на 10-15% без потери прочности.
- Сертификация и лицензии. Проверьте наличие лицензий на производство и монтаж, а также сертификатов ISO 9001. Для экспортных проектов важно соответствие стандартам страны назначения.
- Опыт в аналогичных проектах. Запросите референс-лист. Если вам нужен резервуар или мост, убедитесь, что у подрядчика есть успешный опыт именно в этой нише.
Часто задаваемые вопросы (FAQ)
Какие сроки изготовления типовой партии стальных конструкций?
Стандартный срок составляет 4-6 недель с момента утверждения чертежей. Однако он может варьироваться в зависимости от загрузки завода, сложности узлов и необходимости проведения дополнительных испытаний материалов. Для срочных проектов возможно введение сверхурочных работ на производстве.
Влияет ли способ транспортировки на конструкцию?
Да, это один из ключевых факторов проектирования. Габариты груза ограничены правилами дорожного движения. Поэтому крупные конструкции часто делятся на транспортные секции, которые собираются на площадке с помощью высокопрочных болтов. Инженеры компании заранее моделируют схему отгрузки, чтобы минимизировать количество монтажных стыков.
Можно ли заказать изготовление по иностранным стандартам (ASTM, DIN)?
Да, предприятие имеет опыт работы с международными стандартами. Лаборатория контроля качества оснащена оборудованием для проведения испытаний по различным методикам. Однако важно заранее согласовать применимость марок стали и методов контроля, так как аналоги могут иметь различия в химическом составе и механических свойствах.
Как обеспечивается защита конструкций от коррозии при морской перевозке?
Для экспортных поставок применяется усиленная упаковка. Конструкции обрабатываются временной консервационной смазкой или грунтом, устойчивым к соленому туману. Элементы упаковываются в водонепроницаемые материалы, а в контейнеры помещаются влагопоглотители. Это предотвращает появление ржавчины даже при длительном пребывании в порту.
Что входит в комплект документации при поставке?
Пакет документов включает исполнительные чертежи, паспорта качества на металл, сертификаты на сварочные материалы, протоколы неразрушающего контроля швов, акты антикоррозионной защиты и инструкции по монтажу. Для таможенного оформления предоставляется полный пакет товаросопроводительных документов.
Заключение и перспективы сотрудничества
Изготовление стальных конструкций в 2026 году — это высокотехнологичный процесс, требующий синергии инженерной мысли и производственных мощностей. Выбор подрядчика, способного предложить комплексное решение — от оптимизации проекта до доставки на объект, — является залогом успеха строительства.
ООО «Синьцзян Чжунвэй Стальные конструкции» продолжает развивать направления интеллектуального производства и внедрения зеленых технологий, таких как BIPV-системы. Компания готова рассмотреть ваши проекты любой сложности, обеспечивая прозрачное ценообразование и соблюдение сроков.
Для получения детального коммерческого предложения, расчета металлоемкости или консультации по техническим требованиям, пожалуйста, свяжитесь с нашими инженерами. Мы предлагаем индивидуальный подход к каждому проекту, гарантируя соответствие вашим техническим и бюджетным ожиданиям.
Узнайте больше о наших возможностях и портфолио: решения в области стальных конструкций.